
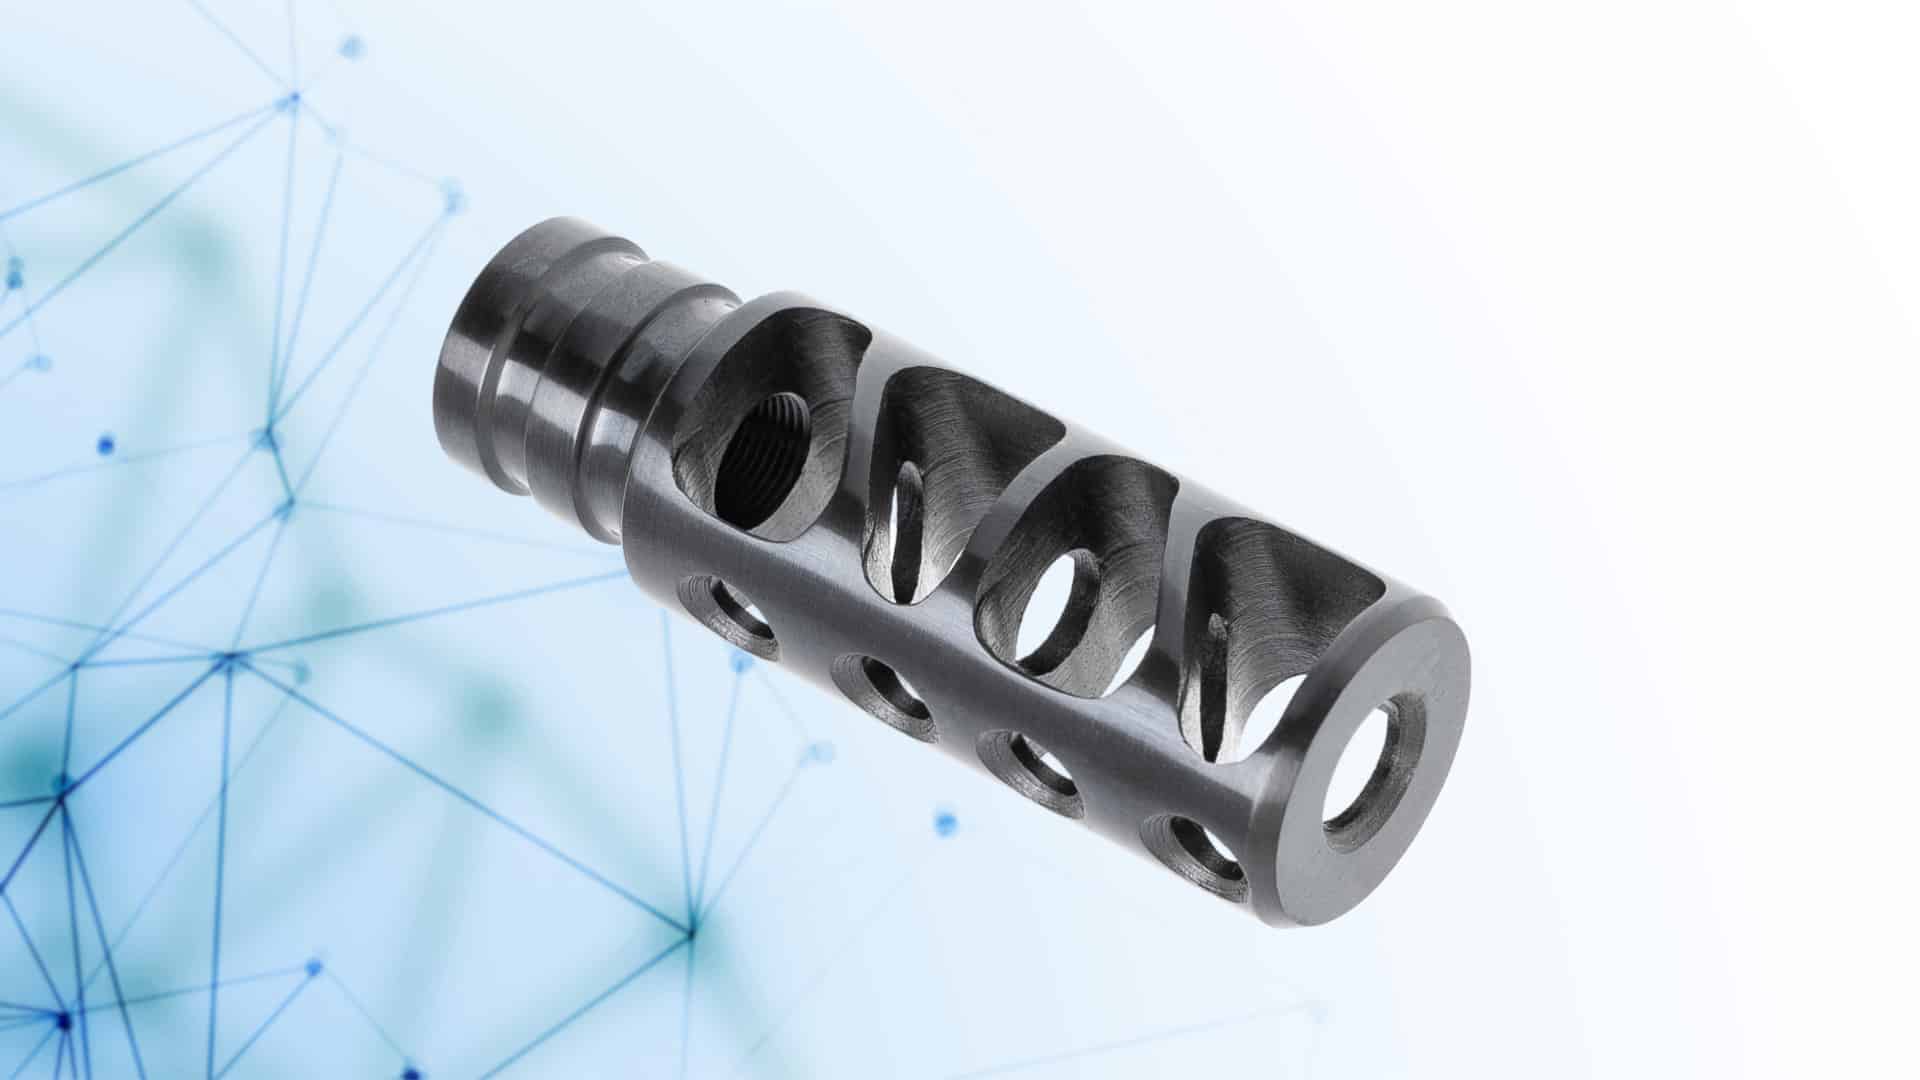
Центр аддитивных технологий (ЦАТ), входящий в госкорпорацию «Ростех», изготовил на 3D-принтере партию дульных тормозов-компенсаторов-пламегасителей для стрелкового оружия. Время изготовления партии — менее суток.
Новость затрагивает более фундаментальный вопрос: когда внутренняя геометрическая сложность оружейной детали превышает экономические границы традиционных технологий, аддитивное производство перестаёт быть «опцией» и становится «неизбежностью».
Напечатанная деталь — «закрытый дульный тормоз-компенсатор-пламегаситель». За этим громоздким названием стоит узел с чрезвычайно высокой функциональной плотностью: он крепится на конце ствола и решает три задачи одновременно — подавляет дульную вспышку, снижает отдачу, улучшает кучность стрельбы и защищает слух стрелка.
Ключевой момент — его внутренняя структура. Это не простой полый цилиндр. Корпус монолитный, внутри — перегородки в виде рельефа и наклонно расположенные отверстия. Эти внутренние элементы образуют точную систему газоотведения: пороховые газы, вылетающие из ствола, разделяются, замедляются и направляются этими перегородками и отверстиями, в итоге давая комплексный эффект «подавление вспышки + снижение отдачи».
Традиционные технологии при такой внутренней геометрии оказываются в состоянии «сделать можно, но слишком дорого». Литьё или механообработка требуют множества операций, многократных установок заготовки, а очистка внутренних каналов — отдельная головная боль. Более реалистичная проблема: даже если деталь изготовлена, геометрические отклонения случаются регулярно. Иными словами, окно технологической обработки для этой детали узкое, а стабильность выхода годной продукции — невысокая.
Лазерное сплавление порошка: почему именно титан
ЦАТ использует технологический путь селективного лазерного сплавления, материал — титановый порошок отечественного производства. Логика выбора титана ясна: в оружейных деталях баланс между весом и прочностью — приоритет номер один. Удельная прочность титановых сплавов значительно выше, чем у стали, а дульное устройство находится на конце ствола, где каждый грамм снижения веса улучшает управляемость оружия. Итоговый вес единицы изделия — не более 300 граммов, легче традиционных аналогов.
С инженерной точки зрения настоящая сложность не в том, «можно ли напечатать», а в том, «как напечатать так, чтобы потом не переделывать». Внутри дульного устройства множество наклонных поверхностей и закрытых каналов. В процессе печати нужны внутренние поддержки, чтобы предотвратить обрушение нависающих элементов. Но если поддержки спроектированы неправильно, их удаление само повредит внутреннюю поверхность и создаст новые проблемы с качеством.
Решение ЦАТ — опережающее проектирование технологии: ещё до начала печати инженеры определили ориентацию детали, расположение внутренних поддержек и параметры формообразования перегородок и каналов. По сути, это «предварительное устранение» потребности в постобработке на этапе производства. Результат: после печати деталь требует лишь минимальной финишной обработки, без сложной очистки внутренних каналов.
В чём именно заключается технологическая ценность «партии за сутки»
Ключевое сообщение Ростеха: вся партия заготовок выполнена на одной рабочей платформе, примерно за одни сутки. Эту формулировку стоит разобрать. «На одной платформе» означает, что все детали партии размещены в рамках одной задачи печати, без поштучной очереди. «За сутки» говорит о том, что стратегия лазерного сканирования и параметры отлажены до уровня стабильной высокоскоростной работы. Генеральный директор ЦАТ Алексей Мазалов сформулировал это так: «Точный подбор материала и настройка параметров печати позволяют нам сокращать время изготовления и снижать итоговую себестоимость каждой заготовки».
Здесь есть легко упускаемая инженерная деталь: деталь была специально спроектирована компанией-заказчиком под аддитивное производство. Это значит, что это не «взяли традиционную деталь и кое-как напечатали», а с самого этапа проектирования геометрические степени свободы 3D-печати были заложены в конструкцию. Это — знаковый сигнал перехода аддитивного производства от «альтернативного варианта» к «нативному проектированию».
Историческая справка
Аддитивное производство в оружейной сфере — не абсолютно новая тема. Американский проект Defense Distributed ещё в 2013 году опубликовал первый 3D-печатный пистолет «Liberator», но там использовались полимерные материалы, а критические узлы оставались металлическими. Титановое лазерное сплавление функциональных оружейных деталей — это совершенно иной уровень: требуются промышленное оборудование, контролируемая порошковая среда и зрелая база технологических параметров. Проект ЦАТ показывает, что российская сторона на этой цепочке уже перешагнула стадию «экспериментальной проверки» и вышла на уровень «поставляемой партии».
В какую именно модель оружия в итоге попадёт эта деталь, источник не раскрывает. Но, судя по «закрытой» конструкции и позиционированию «защита слуха», речь с высокой вероятностью идёт об оснащении для спецопераций или тактической стрельбы. Дульное устройство невелико, но оно напрямую соприкасается с каждым измерением стрелкового опыта: отдача, звук, вспышка, кучность. Титановая деталь весом менее 300 граммов — за ней стоит смена всей производственной логики.


